近日,陕西艾潽机械制造有限公司(以下称艾潽机械)为客户定制生产的ZJ70型钻井液固控系统,在公司富平生产基地完成全部检测、调试工作,顺利装车启运,发往客户指定项目现场,将用于7000米深井石油钻井作业的泥浆净化处理。

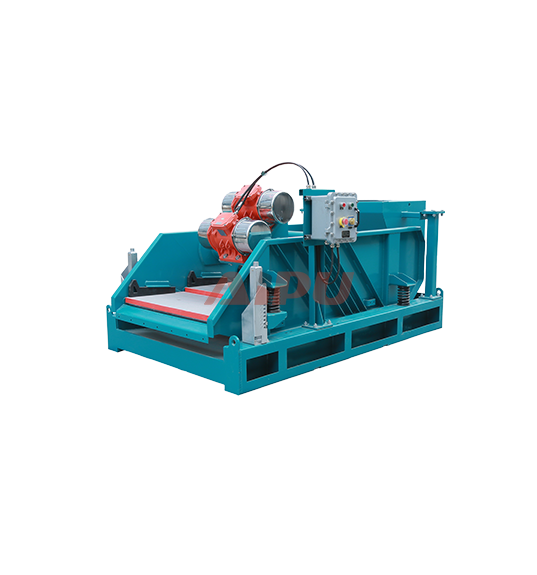
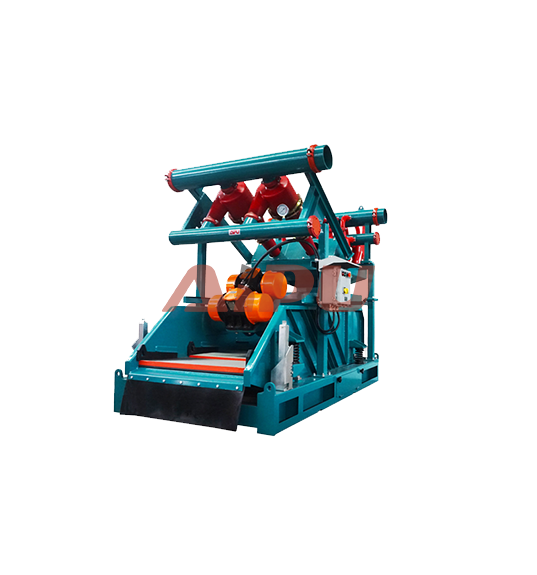
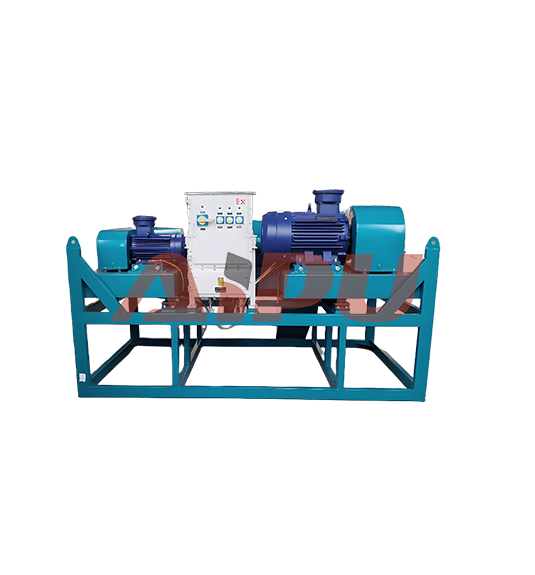
本次交付的ZJ70固控系统,是公司根据客户实际钻井工况、地层特性及作业标准量身定制的核心装备。该系统严格按照API Q1质量体系及行业相关标准设计生产,采用模块化撬装结构,集成振动筛、真空除气器、除砂除泥一体机、中高速离心机、大容量泥浆罐等核心单元,形成五级固相控制体系,可有效实现钻井液中粗、细颗粒的逐级分离,精准控制泥浆固相含量,保障钻井液性能稳定,满足7000米深井钻井作业要求。
结合项目现场作业需求,该系统重点完成了三项定制化优化:
一是配置HUNTER系列智能振动筛与分级离心机,分离精度可达5μm以内,泥浆回收率超过90%,有效降低钻具磨损及井下作业风险;
二是电控系统采用Exd II BT4防爆设计,防护等级达到IP55,可适应野外恶劣作业环境,关键部件经耐磨强化处理,提升了设备连续运行的稳定性;
三是采用全撬装模块化设计,可实现快速拆分运输和现场拼接组装,相比传统系统,安装调试周期缩短40%,有力保障了项目高效开工。
为确保设备交付质量,发货前,公司质量检测团队与技术团队联合开展了72小时连续试运行测试,对系统各项性能参数进行全面校验,确认所有指标均符合客户要求及行业标准。装车过程中,工作人员严格按照运输防护规范,对设备各模块进行精准吊装、牢固固定,全力保障设备在运输途中完好无损。

ZJ70固控系统是艾潽机械的核心产品之一,已成功应用于国内外多个油气勘探项目。此次定制化设备的顺利发货,是公司精准匹配客户需求、保障项目落地的实践成果,也进一步验证了艾潽机械在高端钻井固控装备研发、制造领域的技术实力。
下一步,将持续强化产品质量管控,优化定制化服务流程,聚焦客户实际需求,不断提升产品性能与服务水平,为油气勘探开发领域提供更加可靠的固控装备支持。